


Модели сложной геометрической формы зачастую невозможно выстраивать целиком без использования опорных структур. В этой статье рассмотри разные виды поддержек и опорных материалов, а также комбинации с основными термопластами.
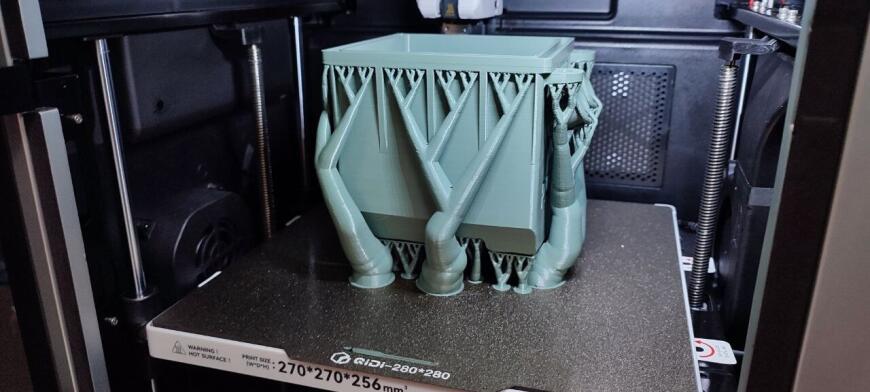
Виды опорных материалов
1. Монолитные поддержки
Самый простой, но в то же время самый трудоемкий вариант подразумевает выращивание поддержек тем же полимером, которым печатается модель. Это дает хорошую и даже избыточную адгезию: по завершении 3D-печати такие опорные структуры зачастую приходится отделять кусачками, а затем снимать остатки наждачной бумагой, что отнимает много времени.
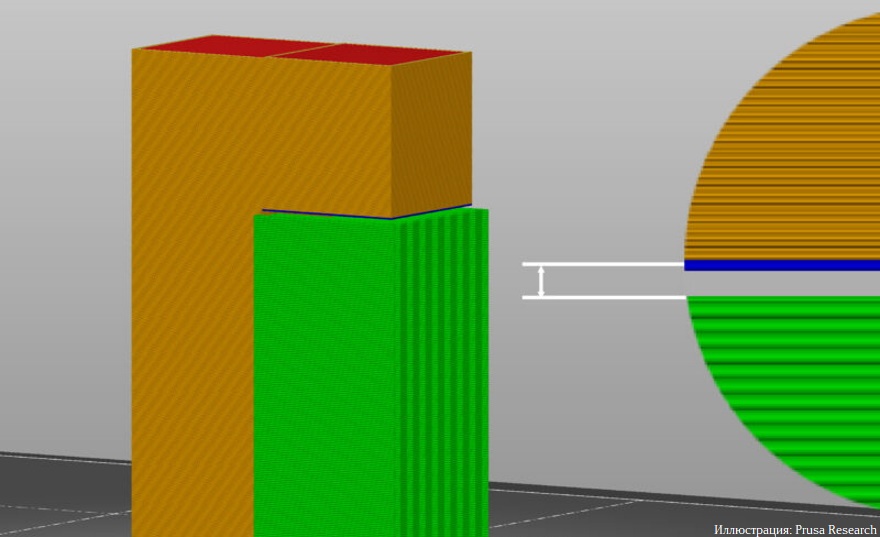
Задачу можно значительно упростить с помощью зазора между поддержками и моделью, ослабляющего адгезию. Высоту зазора можно настроить в слайсере: например, в Cura эта функция называется Support Z Distance, в SImplyfy3D — Vertical Separation Layers, в PrusaSlicer — Contact Z Distance, в Bambu Studio и Orca Slicer — Z Distance. Заметьте, что этот параметр можно настраивать как при построении моделей поверх поддержек, так и наоборот — поддержек поверх моделей. Второй вариант нужен в тех случаях, когда печатаются полые изделия.
Допустимый диапазон высоты зазора — в пределах 0,1-0,35 мм. Если зазор будет меньше, поддержки и модель слишком крепко схватятся, а если больше, следующий слой слишком сильно просядет, что может привести к различным дефектам, например печати «по воздуху», то есть появлению «вермишели». Оптимальный вариант — порядка 0,2 мм.
2. Отделяемые поддержки
Разные пластики по-разному схватываются друг с другом, и это может быть значительным преимуществом: правильно подобранная комбинация даст достаточную адгезию между двумя материалами во время 3D-печати, но в то же время позволит без особого труда отрывать опорные структуры, не повреждая модели.
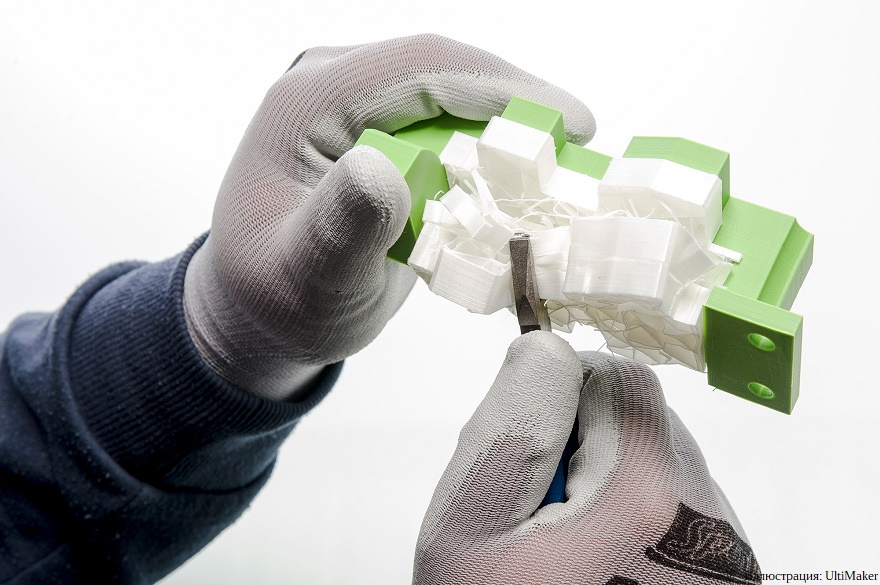
Самая известная пара — полилактид (PLA) и полиэтилентерефталатгликоль (PETG). Эти полимеры не вступают в реакцию при нагревании и легко отделяются, но все же дают достаточную адгезию во время 3D-печати. К тому же, они достаточно близки по температурным параметрам — это важный момент, к которому мы еще вернемся. Можно печатать модели из PLA с опорами из PETG или наоборот — модели из PETG с опорами из PLA.
Для акрилонитрилбутадиенстирола (ABS) или акрилонитрилстиролакрилата (ASA) можно использовать отделяемые поддержки из ударопрочного полистирола (HIPS), при этом HIPS можно удалить и растворителем (см. пункт 4).
Для термопластичных полиуретанов (TPU) и других эластомеров отделяемыми опорными материалами обычно служат полилактид (PLA) или полиэтилентерефталатгликоль (PETG)полиэтилентерефталатгликоль (PETG).
С табличками, описывающими адгезию между разными парами материалов во время и после 3D-печати, можно ознакомиться по этой ссылке.
3. Водорастворимые поддержки
Один из самых удобных, но в то же время дорогих вариантов. Опорные структуры выращиваются из специальных водорастворимых полимеров, как правило поливинилового спирта (PVA) или сополимера бутендиола и винилового спирта (BVOH). Как и в предыдущем примере, при использовании водорастворимых опорных материалов необходимо учитывать адгезию с основными полимерами. PVA, например, хорошо работает в комбинации с полилактидом (PLA), но совершенно не подходит для акрилонитрилбутадиенстирола (ABS) или акрилонитрилстиролакрилата (ASA).
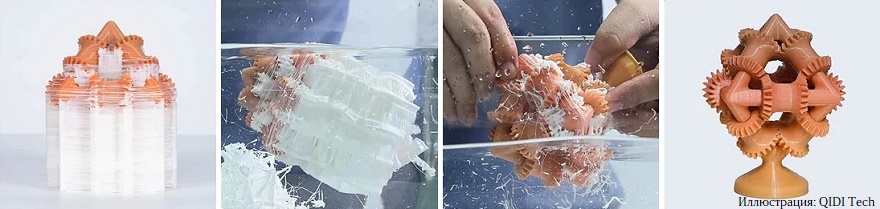
Главное преимущество водорастворимых материалов — простота: бросаем модель вместе с опорами в обычную, теплую воду, немного ждем, периодически помешивая, и поддержки сами отделятся, а то и полностью растворятся. Недостатки — относительная дороговизна таких материалов и высокая гигроскопичность. Гигроскопичность — это склонность к впитыванию влаги, и понятно, что это свойство присуще всем водорастворимым материалам. Проблема в том, что при впитывании даже атмосферной влаги такие филаменты становятся липкими, а это создает трудности с подачей в хотэнды и, что не менее важно, загрязнение механизмов.
По этой причине водорастворимые филаменты не рекомендуется использовать с системами автоматической смены филаментов. В любом случае, непосредственно перед началом 3D-печати водорастворимые филаменты необходимо тщательно просушивать, а в идеале еще и использовать сушилки с прямой подачей материала в хотэнды, чтобы материал оставался сухим. Даже если филамент не кажется липким на ощупь, незначительная накопленная влага может привести к вскипанию в хотэнде и, как следствие, неравномерной подаче расплава, так что крайне рекомендуется сушить вообще все филаменты, а уж тем более водорастворимые.
Поливиниловый спирт (PVA) растворяется в обычной воде при комнатной температуре примерно за четыре-восемь часов. Подходит в качестве опорного материала для моделей из полилактида (PLA) и ограниченно для полиэтилентерефталатгликоля (PETG) и термопластичных полиуретанов (TPU), если температурный диапазон достаточно близок. Хорошо смывается, не оставляя следов.
Cополимер бутендиола и винилового спирта (BVOH) — более универсальный, но при этом более дорогой растворимый полимер, совместимый в том числе с моделями из полилактида (PLA), полиэтилентерефталатгликоля (PETG), акрилонитрилбутадиенстирола (ABS), акрилонитрилстиролакрилата (ASA), термопластичных полиуретанов (TPU), полиамидов (нейлонов). Растворяется примерно в два раза быстрее PVA — за один-три часа. BVOH тоже следует просушивать перед 3D-печатью, но риск забивания хотэндов ниже. Более широкая совместимость обуславливается в том числе за счет более высокой теплостойкости.
PVA и BVOH — достаточно дорогие материалы, но можно сэкономить, печатая только прослойки. Например, можно вырастить поддержки из дешевого PLA, затем нанести пару-тройку слоев из PVA, а поверх PVA выращивать уже саму модель из PLA. За счет водорастворимого промежуточного слоя поддержки отделятся так же легко, как если бы они целиком состояли из водорастворимого материала.
4. Органически растворимые поддержки
У разных полимеров разные химические свойства, а значит они по-разному реагируют на органические растворители. В некоторых случаях это позволяет использовать стандартные пластики как растворимые материалы поддержки.
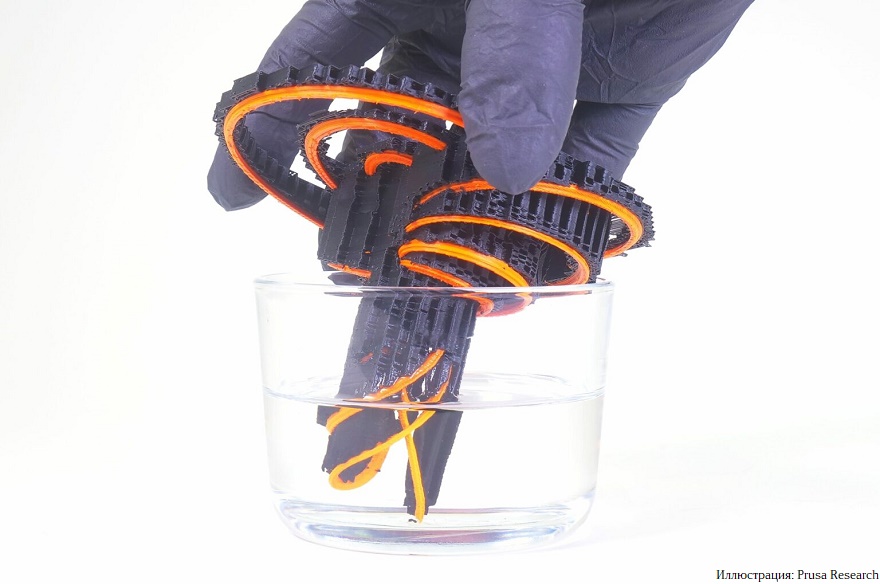
Классический пример — ударопрочный полистирол (HIPS) в комбинации с акрилонитрилбутадиенстиролом (ABS). Полистирол растворяется в D-лимонене, а на ABS D-лимонен не действует. В воде HIPS не растворяется, но и влагу впитывает не так сильно, хотя филамент все равно крайне рекомендуется предварительно просушивать. D-лимонен, в свою очередь — нетоксичное вещество с ярко выраженным цитрусовым ароматом, применяемое в косметике и пищевой промышленности, хотя при работе с концентрированным лимоненом все равно необходимо проявлять осторожность и использовать защиту кожи и глаз.
Поливинилбутираль (PVB) — прозрачный полимер, хорошо растворяющийся в изопропиловом спирте. Этот полимер хорошо подходит для построения поддержек при 3D-печати моделей из полилактида (PLA), полиэтилентерефталатгликоля (PETG), термопластичных полиуретанов (TPU) и полиамидов (нейлонов). В теплом изопропиловом спирте PVB растворяется очень быстро, минут за десять.
Температурная совместимость
Адгезия с основным полимером, из которого будет состоять будущая модель — один из главных факторов при выборе опорного материала, но не единственный.
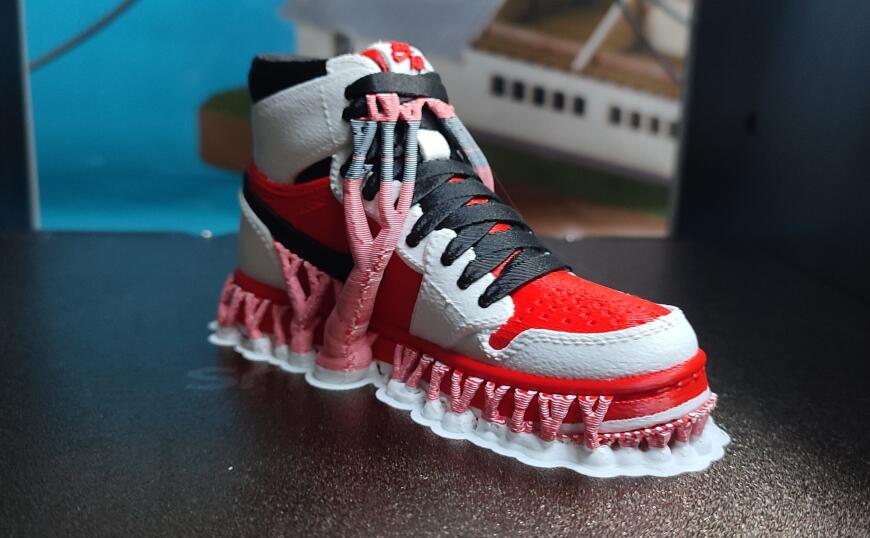
Еще один важный момент — разные температуры экструзии. Основной и опорный материал могут хорошо слипаться, но при этом быть совершенно несовместимыми по тепловым характеристикам. При использовании разных материалов для моделей и опорных структур желательно использовать либо двухэкструдерные 3D-принтеры, либо 3D-принтеры с тулченджерами. Оба варианта позволяют настраивать температуры экструзии индивидуально для каждого филамента. В некоторых случаях можно использовать и системы автоматической смены филамента с одним хотэндом, но это может требовать постоянной перенастройки температур в процессе 3D-печати, в зависимости от используемых материалов.
Температура столика также важна и зачастую служит ограничивающим фактором. Инженерным материалам, как правило, требуется подогрев рабочих поверхностей для лучшей адгезии, но поддержки из относительно легкоплавких материалов могут просто «потечь» при контакте с сильно нагретыми столиками. То же самое касается и термокамер, поддерживающих высокие фоновые температуры: повышенный тепловой фон благоприятно сказывается на стабильности геометрии изделий из инженерных термопластов, но может быть слишком высоким для легкоплавких полимеров.
Некоторые комбинации позволяют использовать одни и те же температурные параметры для основного и опорного материала, а значит делают возможной 3D-печать одним хотэндом с периодической заменой материала, в том числе и с помощью систем автоматической смены филаментов. В то же время напоминаем, что водорастворимые материалы с системами автоматической смены филаментов использовать нежелательно. Главный недостаток одноэкструдерной печати несколькими филаментами — необходимость в прогонке расплава при каждой смене для очистки хотэнда и сопла от остатков предыдущего материала, что приводит к образованию значительного объема отходов и отнимает лишнее время.
Приведем несколько примеров:
- PLA+BVOH (водорастворимые поддержки). Температура экструзии: 215°С, температура столика: 60°С.
- PLA+PVA (водорастворимые поддержки). Температура экструзии: 200-210°C, температура столика: 60°С.
- PLA+PVB (растворимые поддержки). Температура экструзии: 215°С, температура столика: 65-70°С. Опорные структуры из PVB растворяются изопропиловым спиртом.
- PLA+PETG (отделяемые поддержки). Температура экструзии: 220-230°С, температура столика: 60°С. Опорные структуры из PETG легко отрываются.
- ABS/ASA+BVOH (водорастворимые поддержки). Температура экструзии: 230°C, температура столика: 60-80°C.
- ABS/ASA+HIPS (растворимые поддержки). Температура экструзии: 230-245°C, температура столика: 90–100°C. Опорные структуры из HIPS растворяются D-лимоненом.
- PETG+BVOH (водорастворимые поддержки). Температура экструзии: 215-230°C, температура столика: 60°C.
- PETG+PLA (отделяемые поддержки). Температура экструзии: 230°C, температура столика: 60°C. Опорные структуры из PLA легко отрываются.
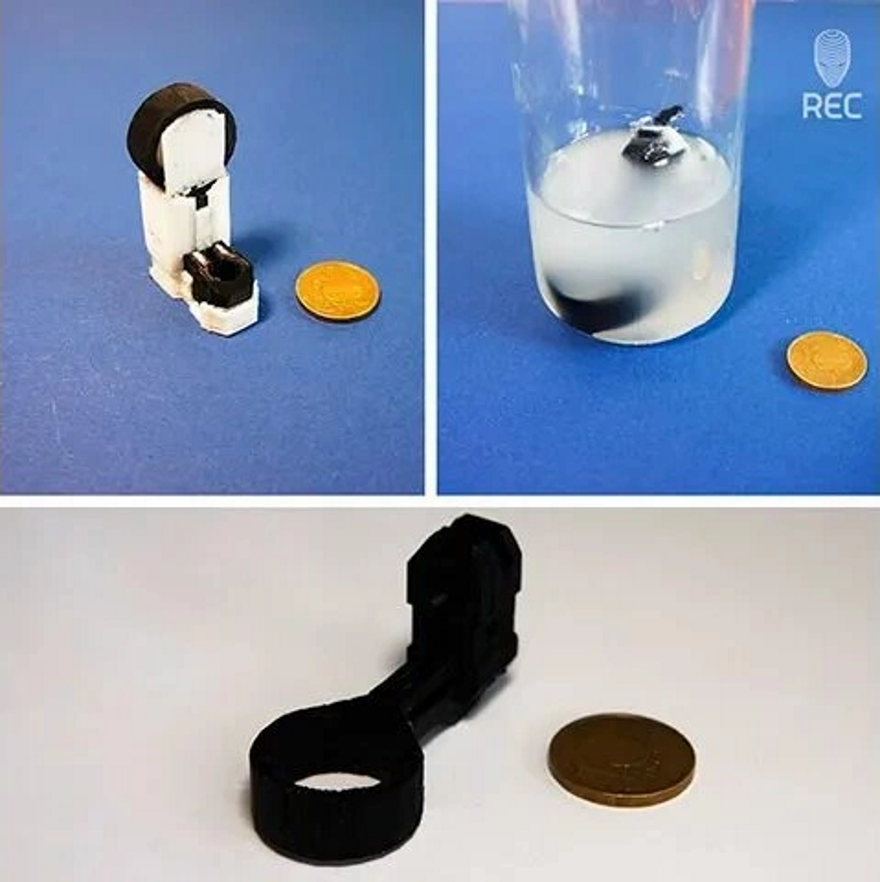
Конечно, идеальный вариант — вообще обходиться без поддержек, хотя такая возможность доступна не всегда. Как снизить зависимость от опорных материалов, рассказывается в отдельной статье.
Остались вопросы? Свяжитесь с нами, и специалисты REC будут рады предоставить подробную консультацию.
Чтобы написать отзыв нужно авторизоватся
Вход через социальные сети